-
 0571-83175630
-
 [email protected]


투명 수축 포장재 제조업체
-
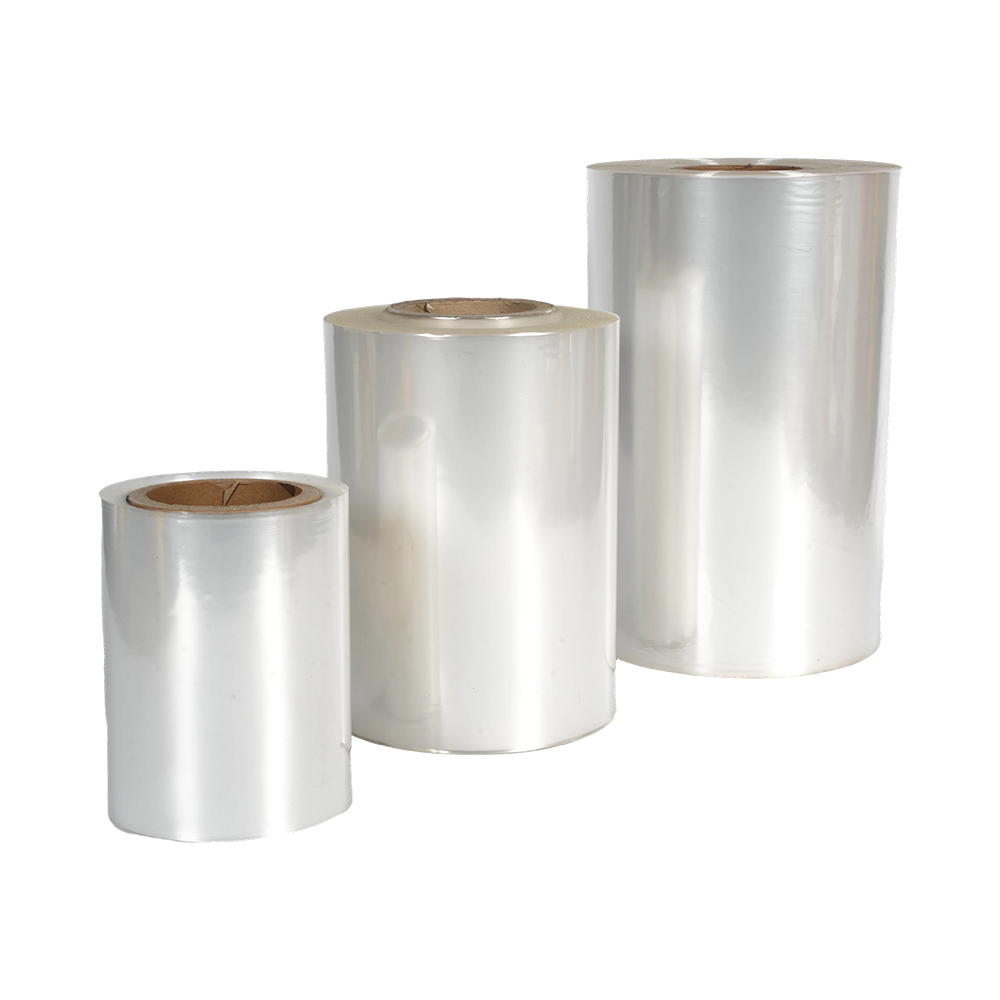
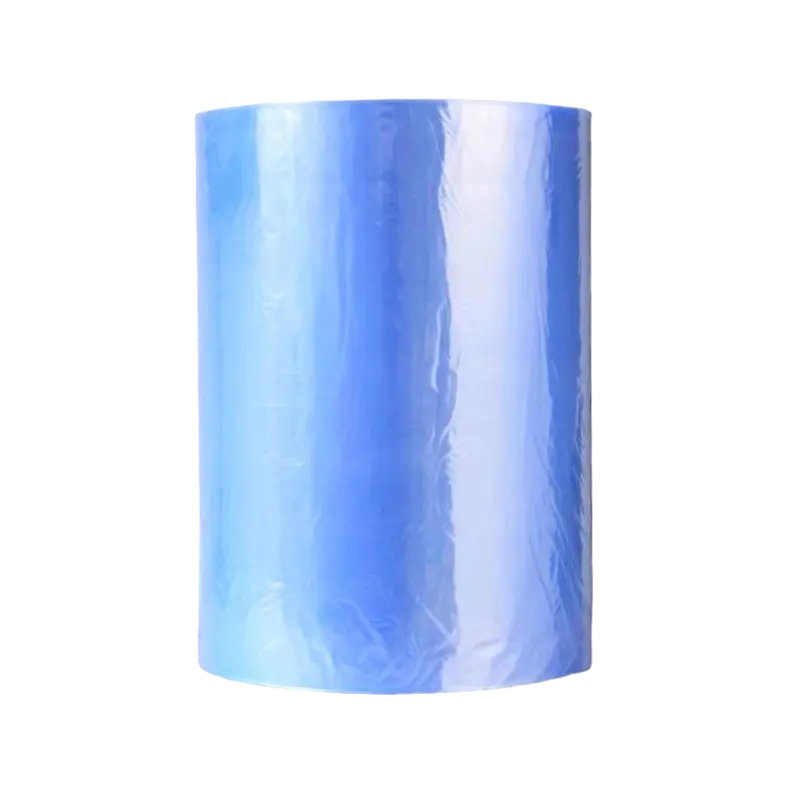
POF 열 수축 필름, 두께 0.012MM-0.05MM
POF 열수축 필름은 높은 투명성과 높은 수축률로 잘 알려진 다층 공압출 폴리올레핀 필름으로, 포장 품목의 윤곽에 꼭 맞게 투명 보호층을 형성할 수 있습니다. 환경 친화적이고... -
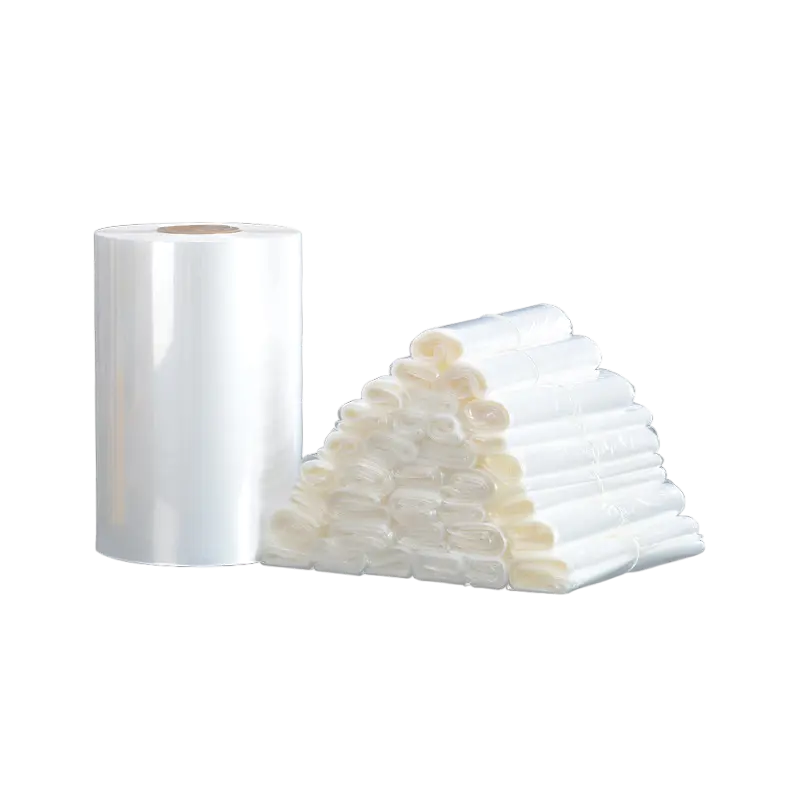
POF 수축 필름/가방
POF 수축 필름/백: 환경 준수 시대에 열수축 포장에 선호되는 선택입니다. 5층 공압출 공정(PP/PE/PP 구조)으로 제조되어 무독성, 무취이며 FDA 식품 접촉 인증을 ... -
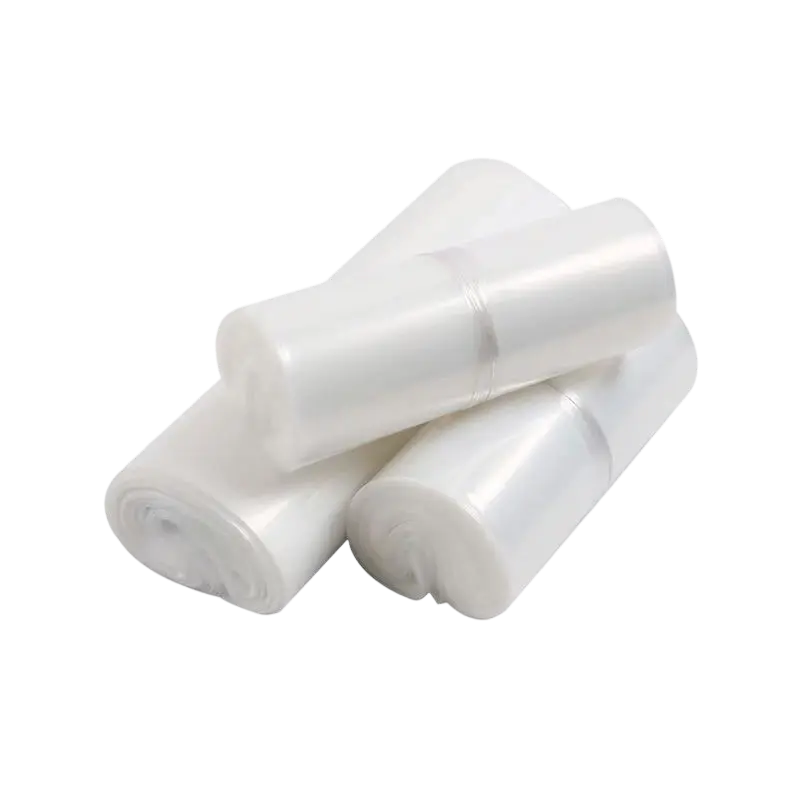
PE 수축 필름/가방
PE 수축 필름/백: 견고한 산업용 포장을 위한 어려운 선택입니다. LDPE 블로운 필름 공정으로 제조되어 인장강도와 내천공성이 뛰어나 크고 무거운 물품을 포장할 때 찢어지거... -
PVC 수축 필름
PVC 수축 필름: 라벨 포장을 위한 검증된 비용 효율적인 선택입니다. 폴리염화비닐 캘린더링 공정을 사용하여 생산되는 이 제품의 주요 장점은 저렴한 비용과 넓은 처리 범위입니... -
PET 수축 필름
PET 수축 필름은 고급 라벨 및 불규칙한 모양의 병 포장에 선택되는 재료입니다. 주요 차별화 기능은 매우 높은 수축률(최대 75~80%)과 탁월한 투명성입니다. 가열되면 병...
명예
-
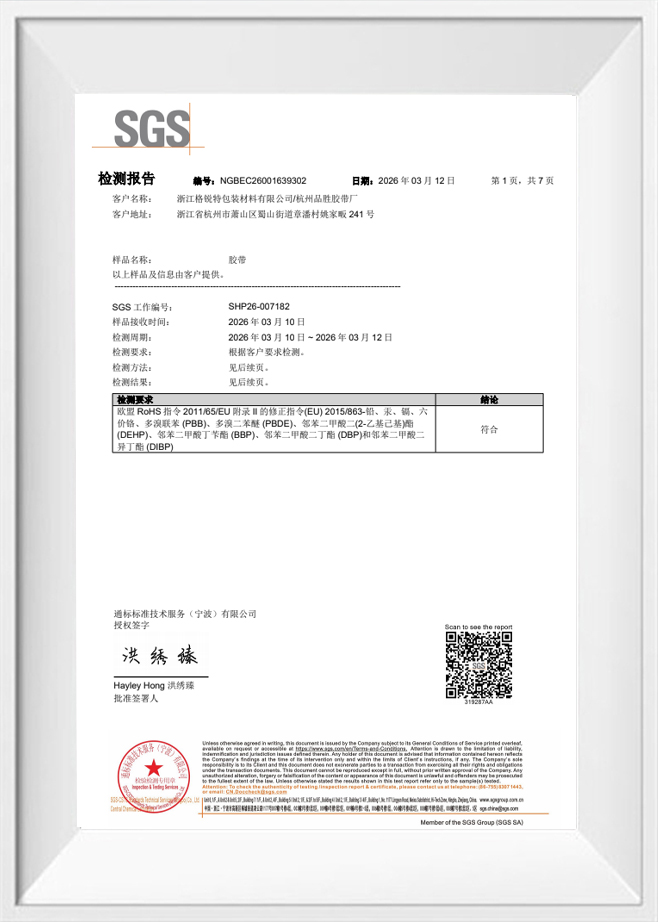 테스트 보고서
-
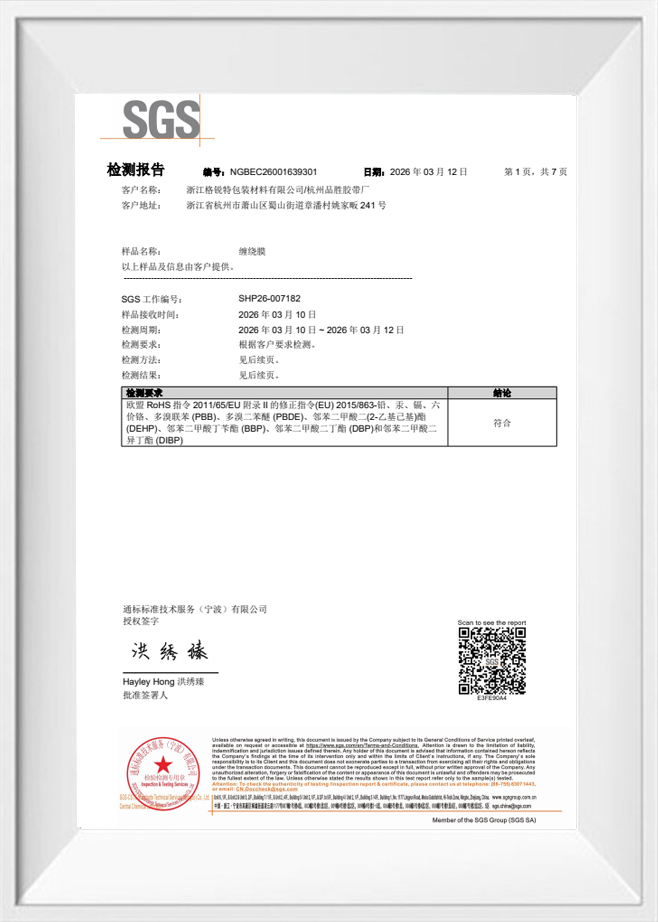 테스트 보고서
-
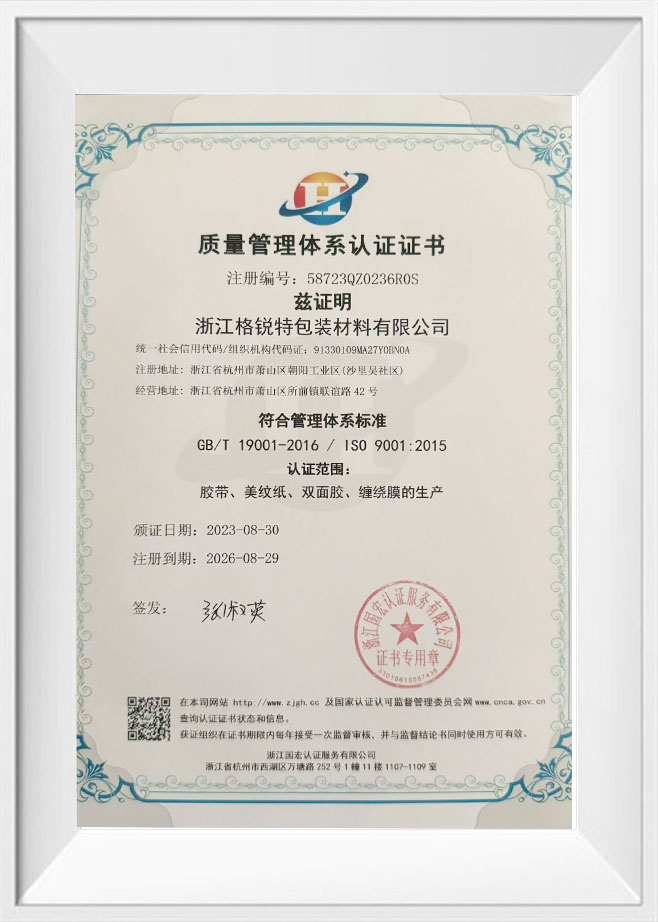 품질경영시스템 인증서
-
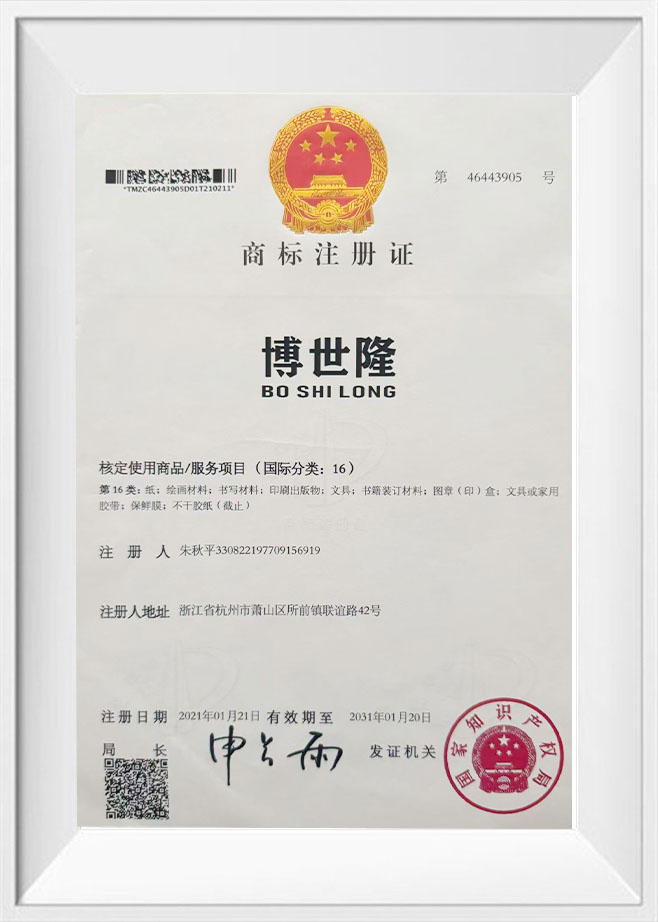 상표등록증
-
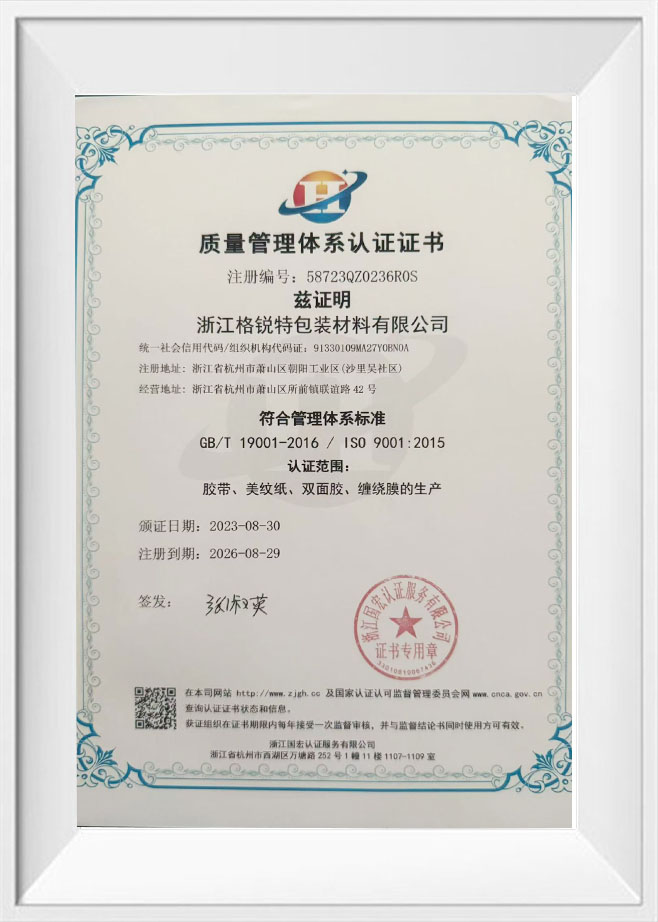 품질경영시스템 인증서
뉴스
-
업계 뉴스 2026-10-14
중장비 상자가 해상에서 40일을 보낸 후 항구 창고에 도착하면 안전한 묶음과 느슨한 화물의 차이는 종종 끈으로 묶는 재료에 따라 결정됩니다. 강철 스트랩은 녹이 슬고 모서리가 잘리며 장력을 가하려면 튼튼한 도구가 필요합니다. 반면에 폴리프로필렌 스트랩은 지속적인 하중을 받으면 미끄러집니다. 재활용 폴리에틸렌 테레프탈레이트로 제작된 PET 플라스틱 강철 벨트는 이 두 극단 사이의 격차를 메우며 부식 위험 없이 무게의 약 40%로 강철과 비슷한 인장 강도를 제공합니다. PET 플라스틱 스틸 벨트 란 무엇입니까? P...
더 보기 -
업계 뉴스 2026-10-07
지게차를 향한 화물의 어두운 애완 동물 스트랩이 손상된 용접부에서 끊어졌을 때 한 음료 공장에서 병에 든 제품 팔레트 2개를 잃어버렸습니다. 불투명한 스트랩이 용접부를 숨겨서 작업자는 용접부를 볼 수 없었습니다. 투명 PET 스트래핑 사각지대를 제거합니다. 투명한 본체는 용접 품질, 장력 및 표면 손상을 보여주며 PET를 강철에 가장 가까운 플라스틱 대안으로 만드는 2~6%의 신장률을 유지합니다. 표준 PET는 파손 전 2~6% 신장하는데 이는 PP 신장의 약 1/3에 해당합니다. 이것이 바로 PET가 창고...
더 보기 -
업계 뉴스 2026-09-30
스냅된 PP 스트랩, 이동된 상단 레이어, 400km의 주행 거리를 갖춘 알루미늄 프레임 팔레트가 도착합니다. 그 장면이 매일 반복되기 때문에 구매자가 애완 동물 포장 스트랩 무게가 나가거나 안정되거나 멀리 이동하는 화물의 경우. PET는 폴리프로필렌의 폴리에스테르 사촌입니다. 신축성이 적고 장력을 더 오래 유지하며 습기와 충격을 더 잘 처리하는 동시에 가볍고 안전하게 절단할 수 있습니다. 이 가이드는 조달, 창고 및 생산 팀이 첫 번째 주문에서 올바른 폴리에스터 스트랩을 지정하는 데 도움이 됩니다. 즉, ...
더 보기
지금 문의하세요
수축필름 Industry Knowledge Extension
필름 두께와 게이지가 생각보다 중요한 이유
Zhejiang Geruite Packaging Materials Co., Ltd.는 물류, 소매 및 산업 제조 분야의 조달 팀과 긴밀히 협력하고 있으며, 우리가 직면하는 가장 일관된 포장 실패 원인 중 하나는 게이지 불일치입니다. 구매자는 수축 포장 성능이 필름 게이지, 제품 중량 및 표면 프로필 간의 관계에 직접적으로 연관되어 있다는 사실을 깨닫지 못한 채 모든 SKU에 걸쳐 단일 필름 사양을 기본으로 사용하는 경우가 많습니다.
명확한 수축 포장 일반적으로 35~200게이지(약 9~50미크론) 범위의 게이지로 시판됩니다. 35~60게이지 범위의 더 얇은 필름은 부드럽고 가벼운 제품에 꼭 맞으며 고광택 소매 마감을 제공합니다. 75~100게이지의 무거운 게이지는 필름 천공 저항이 중요한 불규칙한 모양, 날카로운 모서리 또는 함께 묶인 제품에 더 적합합니다. 가장자리가 튀어나온 제품에 소형 게이지를 사용하면 취급 중에 구멍이 날 위험이 있을 뿐만 아니라 밀봉된 환경을 손상시키는 미세 균열이 발생하여 민감한 제품의 습기 침투와 산화가 가속화됩니다.
실제 테스트는 간단합니다. 제품 프로필 주위에 필름을 수동으로 적용하고 오목한 부분에 브리징이 없는지 확인합니다. 브리징이 발생하면 필름의 수축률(열이 가해질 때 각 방향에서 필름이 수축하는 비율)이 충분하지 않을 수 있습니다. 이축 배향 수축 필름은 기계 방향과 가로 방향 모두에서 균형 잡힌 수축을 제공하므로 불규칙한 형상에 이상적입니다. 단축 배향 필름은 주로 한 방향으로 수축하며 슬리브 라벨링 또는 튜브 형식 응용 분야에 더 적합합니다.
열 터널 설정 및 필름 호환성: 올바른 수축 주기 얻기
완성품의 품질 수축 포장 씰은 대부분의 작업자가 가정하는 것보다 필름 사양에 덜 의존하며, 열 터널 매개변수가 필름 화학과 적절하게 일치하는지 여부에 더 많이 의존합니다. 두 가지 변수가 지배적입니다: 컨베이어 속도와 터널 온도. 너무 빨리 달리면 필름이 덜 수축되고 접힌 부분이 헐거워지며 모서리가 벌어집니다. 너무 느리게 작동하면 과도한 수축이 발생하여 솔기에 압력이 가해지고, 타서 구멍이 생기고, 아래에 있는 가벼운 제품이 뒤틀리거나 부서질 수 있습니다.
PVC 수축 필름은 120~160°C 터널 온도 범위에서 효과적으로 작동하는 반면, 무취 연소 및 FDA 규정 준수로 인해 현재 식품 접촉 및 소매 환경에서 선호되는 옵션인 폴리올레핀(POF) 필름은 일반적으로 두께와 컨베이어 속도에 따라 120~175°C가 필요합니다. 중요한 실수는 온도를 유일한 변수로 취급하는 것입니다. 컨베이어 체류 시간(제품이 터널 내부에서 보내는 총 시간)도 마찬가지로 결정적입니다. 낮은 온도에서 느린 벨트는 필름에 고르지 않은 충격을 주는 고온, 고속 조합보다 더 깔끔한 마감을 제공하는 경우가 많습니다.
동일한 라인에서 혼합된 제품 크기를 실행하는 작업의 경우 가장 실용적인 교정 방법은 필름 제조업체가 권장하는 온도 범위의 중간점에서 테스트 배치를 실행하고, 먼저 컨베이어 속도를 조정하고, 속도 최적화가 소진된 후 5°C 단위로 온도만 변경하는 것입니다. 이 접근 방식은 교정 중 필름 낭비를 줄이고 반복되는 큰 온도 변화로 인한 열 응력으로부터 밀봉 장비를 보호합니다.
수동 포장 작업흐름: 수축 포장 핸드 롤러가 측정 가능한 가치를 더하는 곳
모든 포장 작업이 완전 자동화된 수축 터널 라인의 자본 비용이나 바닥 공간을 정당화하는 것은 아닙니다. 중소량 주문 처리, 현장 포장 또는 자동화 장비를 통해 안정적으로 공급되지 않는 불규칙 품목의 경우 수동 포장 작업 흐름이 여전히 실용적인 표준으로 남아 있습니다. 수축 포장 hand roller 수동 프로세스가 효율적인지 또는 혼란스러운지를 결정하는 중심 도구입니다.
핸드 롤러는 수동 수축 포장 작업 흐름에서 두 가지 기능을 수행합니다. 즉, 제품 주위에 필름을 도포할 때 필름을 균일하게 장력을 가하는 것과 각 패스에서 일관된 중첩을 유지하는 것입니다. 롤러가 없으면 작업자는 한 면은 빡빡하고 다른 면은 느슨하게 장력이 고르지 않은 필름을 적용하는 경향이 있습니다. 이는 열을 가할 때 고르지 않은 수축으로 직접 변환되어 주름지고 상업적으로 허용되지 않는 마감 처리를 초래합니다. 잘 설계된 핸드 롤러는 작업자가 제품 주위를 이동할 때 자동으로 장력을 조절하는 고정된 코어-필름 간격을 유지합니다.
신축 또는 수축 필름을 사용하는 팔레트 수준 포장의 경우 인체공학적 손잡이 디자인은 단지 편안함을 고려하는 것이 아니라 기능적인 문제가 됩니다. 대량 수동 포장으로 인한 반복적 스트레스 부상은 문서화된 생산성 및 책임 문제입니다. 창고 환경에서. 패딩 처리된 회전 핸들이 있는 롤러는 고정 코어 디스펜서에 비해 그립 피로를 크게 줄여줍니다. 한 명의 작업자가 교대조당 50개 이상의 장치를 수동으로 포장하는 작업의 경우 인체공학적 그립을 갖춘 고품질 핸드 롤러에 대한 투자로 부상 클레임이 줄어들고 사용 첫 분기 이내에 처리량을 유지할 수 있습니다. Zhejiang Geruite Packaging Materials Co., Ltd.의 필름 제품은 적용 중 필름 추적이나 가장자리 말림 없이 부드럽고 예측 가능한 핸드 롤러 분배를 지원하기 위해 특히 일관된 게이지 공차로 설계되었습니다.
수축 필름 사양의 지속 가능성 고려 사항
EPR(확장된 생산자 책임) 법안이 EU의 포장 및 포장 폐기물 규정(PPWR), 영국의 플라스틱 포장세 및 동남아시아에서 등장하는 동등한 프레임워크를 포함하여 주요 수출 시장으로 확대됨에 따라 수축 필름 재료의 선택은 단순한 성능 결정이 아닌 점점 더 규정 준수 결정으로 변하고 있습니다.
두 가지 주요 수축 필름 소재인 PVC와 폴리올레핀(POF)은 매우 다른 수명 종료 프로필을 나타냅니다. PVC는 염소 함량과 소각 중 염산 배출로 인해 규제 시장에서 점점 더 제한되거나 과세되고 있습니다. 폴리에틸렌(PE) 및 폴리프로필렌(PP) 변형으로 구성된 POF는 종이 및 기타 재료와 별도로 수집되는 경우 대부분의 선진국 시장에서 기존 폴리올레핀 재활용 흐름과 호환됩니다.
증가하는 공급망 실사 요구 사항에 따라 EU 구매자에게 수출하는 제조업체의 경우 포장 문서에 필름 구성 및 재활용 가능성을 명시하는 것이 표준 관행이 되고 있습니다. 다층 공압출이 아닌 단일 폴리머 구조(단일 소재 PE 또는 PP)로 필름을 지정하면 여러 주요 유럽 소매업체가 현재 공급업체 자격 기준으로 요구하는 RecyClass 및 CEFLEX 프레임워크에 따른 재활용 가능성 분류가 향상됩니다. 개선된 폴리머 배합을 통해 필요한 기계적 성능을 유지하면서 필름 두께를 줄이는 다운게이징은 밀봉 무결성을 손상시키지 않고 포장된 단위당 재료 소비를 15~25% 줄여 재료 비용과 플라스틱 세금 책임을 직접적으로 줄이는 병행 전략입니다.
-
 Our VisionOur Vision
To be a trusted global partner in packaging materials, delivering innovative, reliable, and sustainable solutions that create long-term value for our customers. -
 Our MissionOur Mission
To provide high-quality packaging materials and customized solutions through advanced manufacturing, strict quality control, and responsive service, helping customers improve efficiency and competitiveness. -
 Social ResponsibilitySocial Responsibility
We are committed to responsible manufacturing by promoting eco-friendly materials, reducing environmental impact, and ensuring safe and ethical production practices. Through sustainable operations and long-term partnerships, we aim to contribute positively to society, the environment, and the communities we serve.